一条线,服务多个品牌。
一家代工厂在同一条前段上跑常温奶与茶饮,喂无菌纸包与 PET 旋转两条灌装线。这条线按「不停换品项」设计,而不是按铭牌产能设计。
- 客户
- 江苏鲜食多食品科技有限公司(中国江苏)
- 交付范围
- 调配罐区 01#–07# · 管式 UHT · 真空脱气 · 均质 · CIP · 热水系统 · 管路阀阵 · 电气自控
- 服务灌装线
- 无菌纸包 + PET 旋转
- 照片
- 全部来自客户现场实拍,未经修饰
代工厂买的不是升数,是换产速度。
客户同时服务多个品牌方:每家的配方、糖度、杀菌强度、包装规格都不一样,换品项在这条线上不是例外,是常态。而每次切换都意味着一次彻底清洗——残留会串味、变色、交叉污染;洗不干净,丢的是下一个订单,不只是一批产品。
这三件事决定了设计
每只罐保留独立的进出料与清洗回路;环形主管加分支阀阵,让不同品项不在同一段管路里排队;整线按客户的审核体系(HACCP / ISO 22000 / GMP 口径)设计——在代工厂车间,审厂压力是日常的,不是迎检时才有的。
四张实拍,看清这条线。
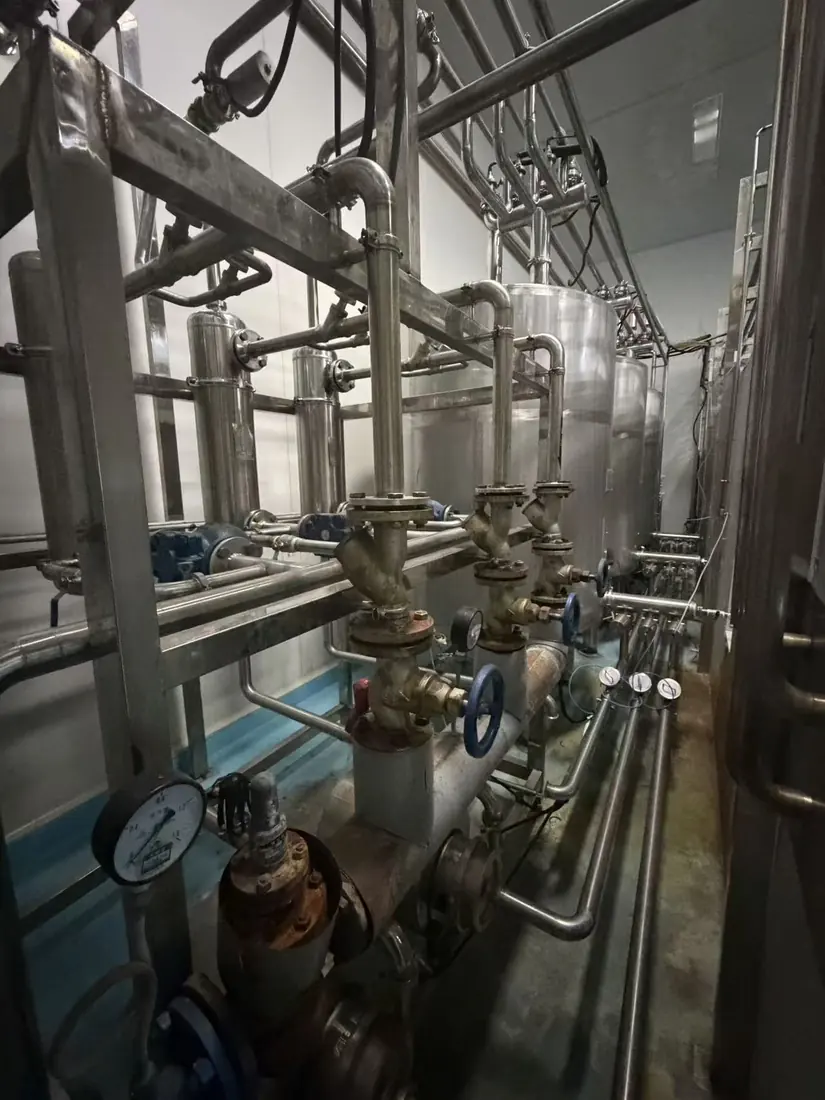
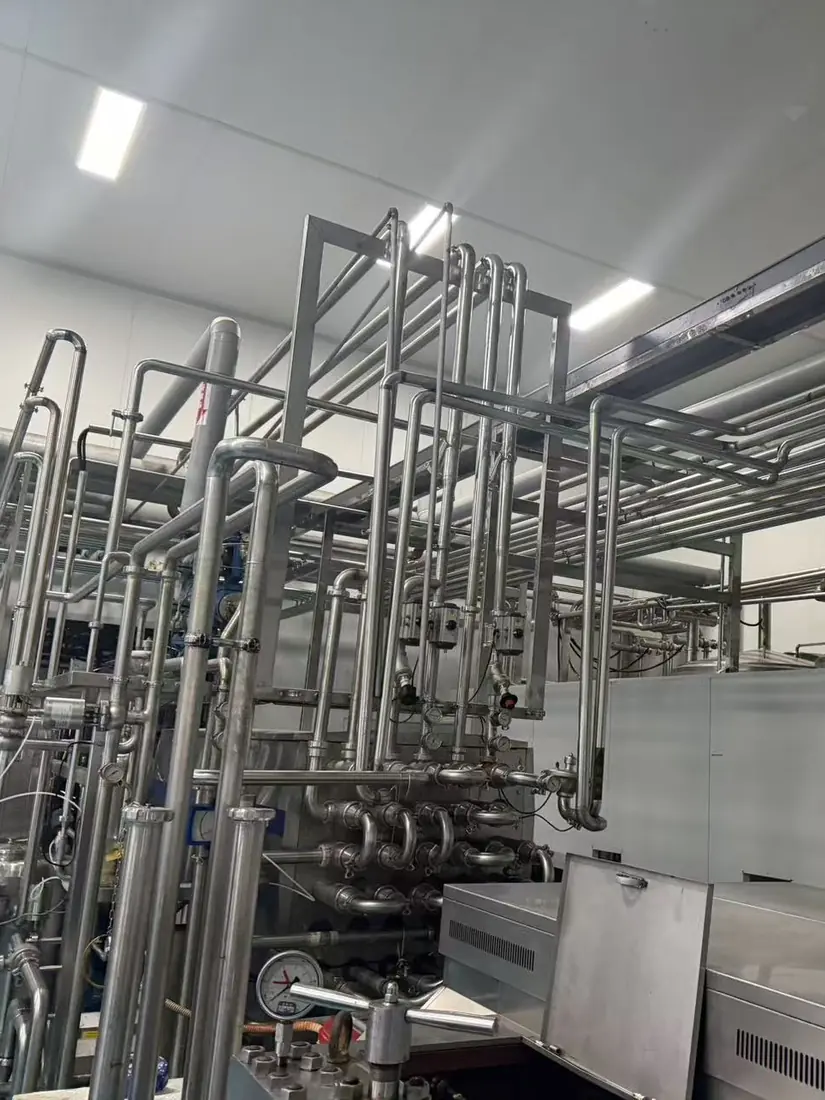
全部照片拍摄于客户车间运行期间,没有一张渲染图,没有一张摆拍。
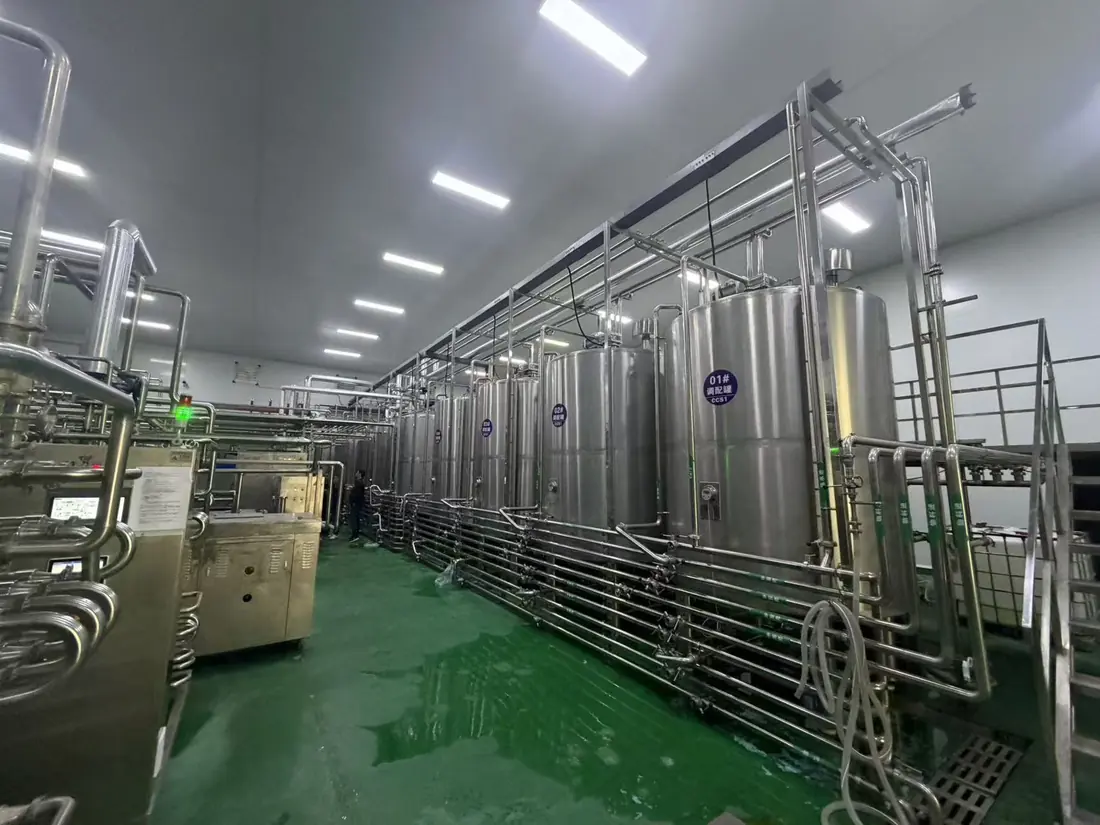
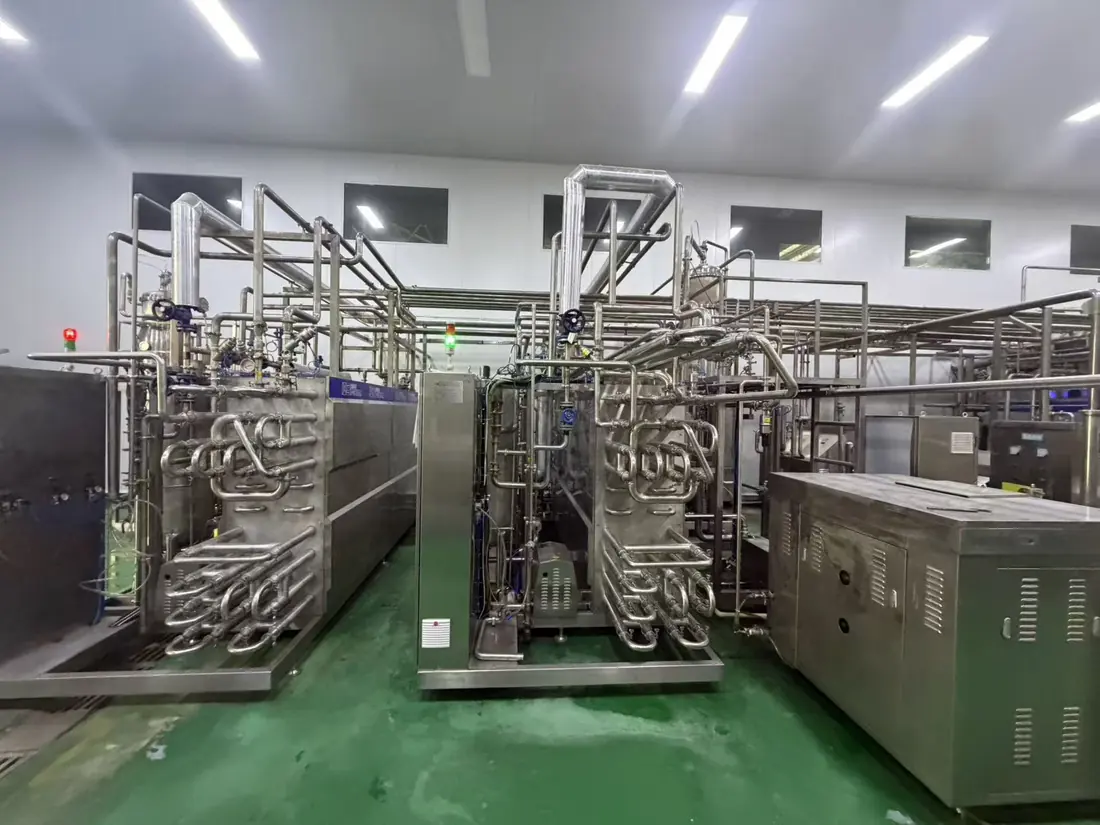
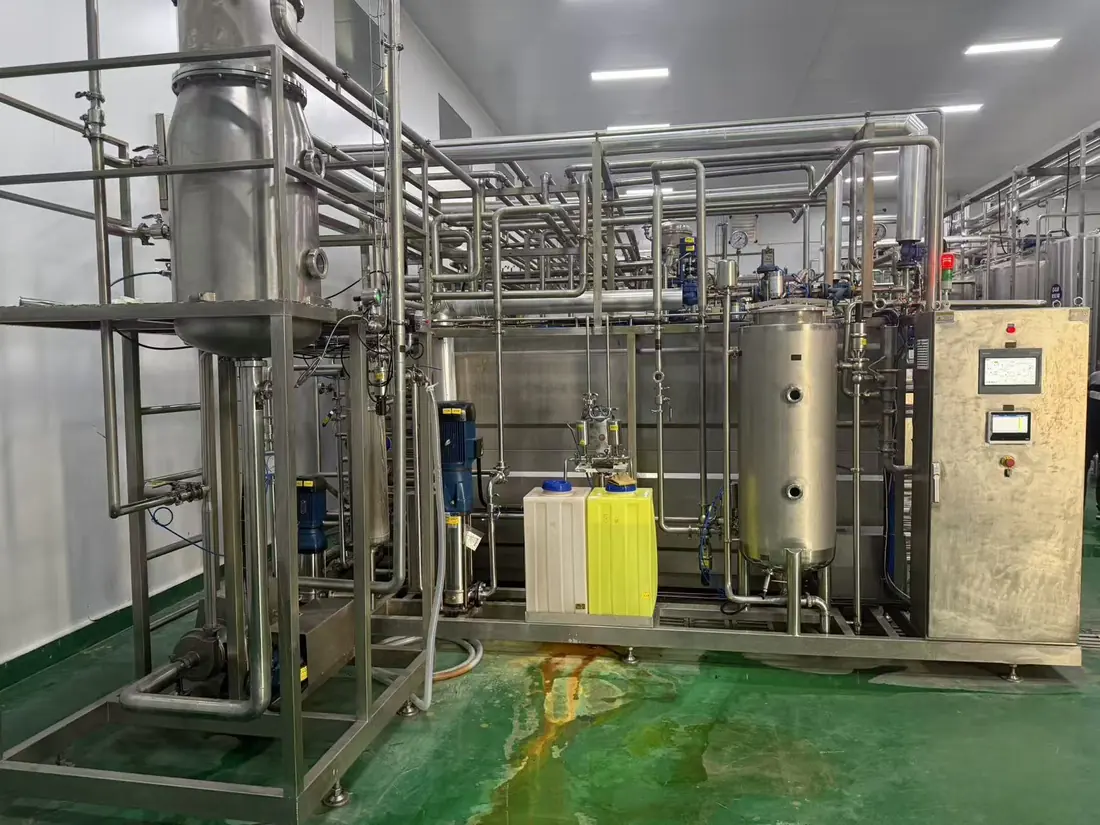
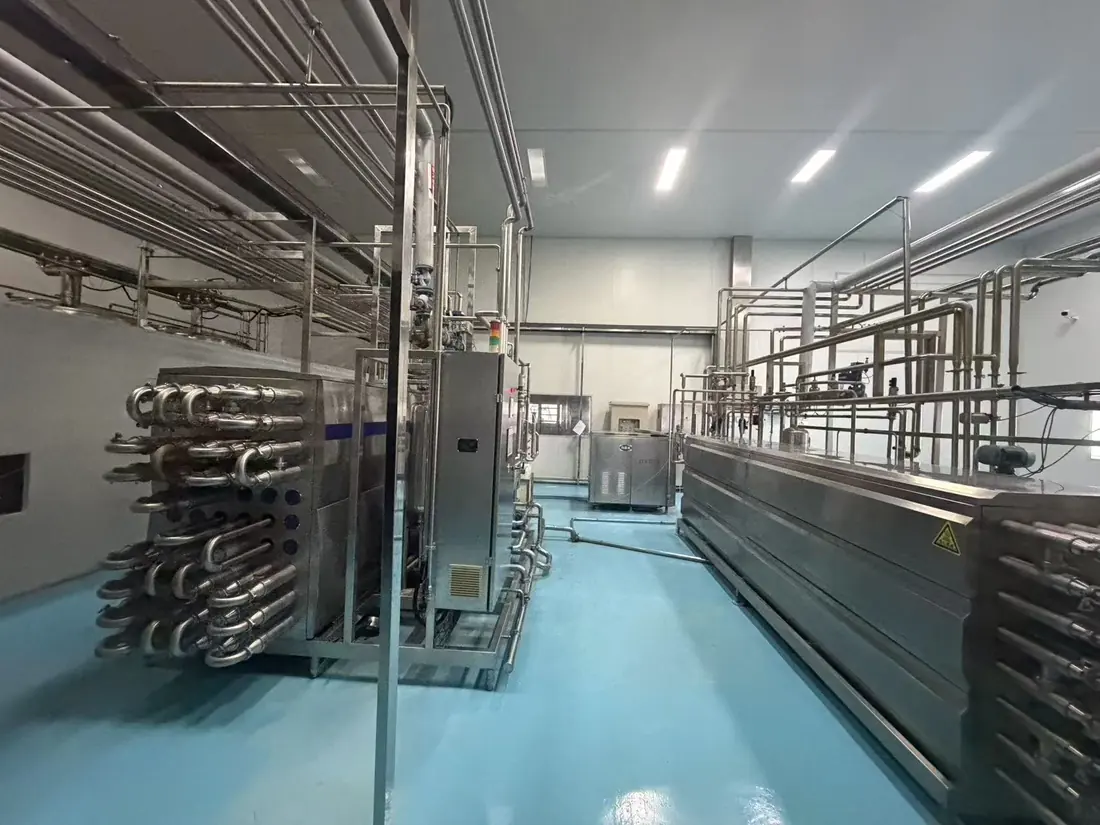
从罐区到两条灌装线,谁也不等谁。
七组调配罐经环形主管与分支阀阵走向热处理链,品项走指定路由,不在共用管段里排队。管式 UHT 承接耐压与粘性物料,清洗时通流截面大;真空脱气把溶解氧降下来,茶汤色与香气才守得住;均质压力在线可调,含乳与含果肉配方靠它稳定。三段在同一套控制逻辑下联动,参数不因人工分段操作而漂移。下游分路去无菌纸包线与 PET 旋转线。
审厂问的不是「洗没洗」,是「拿记录来看」。
碱洗、酸洗约 50 ℃,热水消毒约 82 ℃——三罐三路,各自独立控温。温度达标只是及格线:每个温度点、压力点、阀门状态都带编号,与纸质记录、批次报表一一对应,品牌方来查的时候,当场就能调出来。
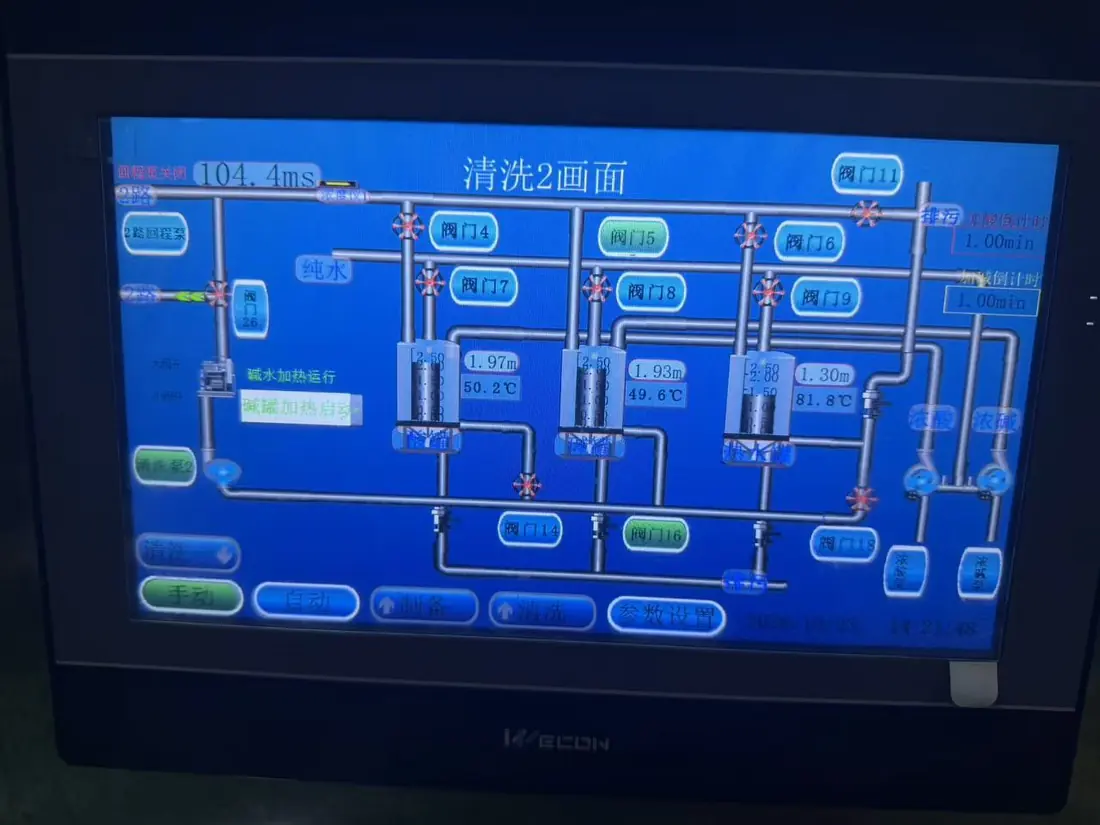
- 两套画面,两种状态——生产看工艺链路,清洗看阀门与罐体的清洗路径,操作工不会在同一个界面里混淆两种状态。
- 可排空、无死角——罐底、管路、阀阵按可自排空设计,不留积液低点;封头与人孔便于人工复检。
- 卫生级焊接连接——接触物料面为卫生级焊接,杜绝法兰死角与螺纹积液点。
- 交付文件包——P&ID、设备清单、操作维护手册、批次报表模板随整线交付,证据在第一次审核之前就存在。
换掉审厂最容易被挑的那一段,不推倒重来。
这家厂本来就在生产。最薄弱的一段是老管路:法兰加手动阀、无保温、焊缝多——难清洗,也是审核记录上最先被圈出来的地方。我们先把新系统装好、单机调试完,再按生产间隙逐段切换。原有罐体和两条灌装线全程没有停。
关于数字的说明
这一页只写看得见、可核验的东西:设备范围、现场照片、客户自己屏幕上的 CIP 设定温度。产能、达产率、换型时间等量化数据以技术协议与验收记录为准——我们在会议或电话里讲清楚,不放在宣传页上。